贴片电容、贴片电阻、二极管与三极管在SMT贴片生产中的配套供应方案
在SMT贴片生产线上,被动件与分立器件的配套供应往往决定了整条产线的直通率。很多采购负责人遇到过这样的情况:贴片电容和贴片电阻的批次一致性不错,但二极管、三极管的包装方式与飞达不匹配,导致抛料率飙升;或者电感器的尺寸公差偏大,回流焊后出现立碑、偏移。这些问题的根源,通常不在单一器件本身,而在于配套供应方案缺乏系统性的匹配设计。
多品类器件混线生产的典型痛点
一条典型的SMT产线每天可能切换5到10个机种,涉及贴片电容、贴片电阻、二极管、三极管、电感器等多种器件的混装。痛点的集中表现有几个方向:
- 编带张力不一致,0402以下封装的贴片电阻在高速贴片机上频繁断带
- 二极管和三极管的极性标识方向与供料器进料方向不统一,造成反向贴装
- 不同供应商的电感器磁芯尺寸存在±0.1mm偏差,吸嘴兼容性差
- 贴片电容的端头镀层厚度波动,影响焊接润湿性的一致性
这些细节单独看都是小问题,但在大批量生产中叠加起来,足以让一条产线的OEE下降5%到8%。
配套供应的技术逻辑:从器件参数到工艺窗口的匹配
配套供应方案的核心不是“凑齐物料”,而是让每一类器件的电气参数、封装尺寸、包装形式都落在贴片工艺的窗口内。以贴片电阻为例,精密电阻的TCR(电阻温度系数)和功率降额曲线需要与PCB的热设计匹配;而贴片电容的介质类型(X7R、C0G、Y5V)直接决定了回流焊温度曲线中预热区的升温速率上限。二极管和三极管则更关注封装热阻与焊盘设计的对应关系——SOT-23封装的散热焊盘面积不足时,三极管的结温可能超出降额区间。
电感器的情况更特殊。功率电感器的直流电阻(DCR)和饱和电流参数必须与电源电路的纹波要求对齐,而屏蔽式电感与非屏蔽式电感在贴片过程中的吸嘴选型差异明显。配套方案需要提前明确:哪些器件走高速贴片机、哪些走泛用机、哪些需要定制吸嘴。
关键器件的选型与包装协同策略
从实操层面看,配套供应需要建立一套器件—包装—设备的三角对应关系。贴片电容和贴片电阻优先选择8mm或12mm编带,纸带与塑料带的切换依据器件尺寸和防潮等级来定;二极管建议统一采用EIA-481标准的编带方向,阴极标识朝向进料孔一侧;三极管的编带方向则需与SOT封装的引脚定义对照确认。电感器的编带腔体深度要留出足够余量,避免磁芯在运输中产生微裂纹。
- 建立器件包装规格书:每类器件标注编带宽度、腔体尺寸、进料方向、卷盘直径
- 飞达兼容性验证:新批次物料上线前做飞达适配测试,记录抛料率
- 批次一致性抽检:对贴片电容的端头镀层、电感器的尺寸公差做来料抽检
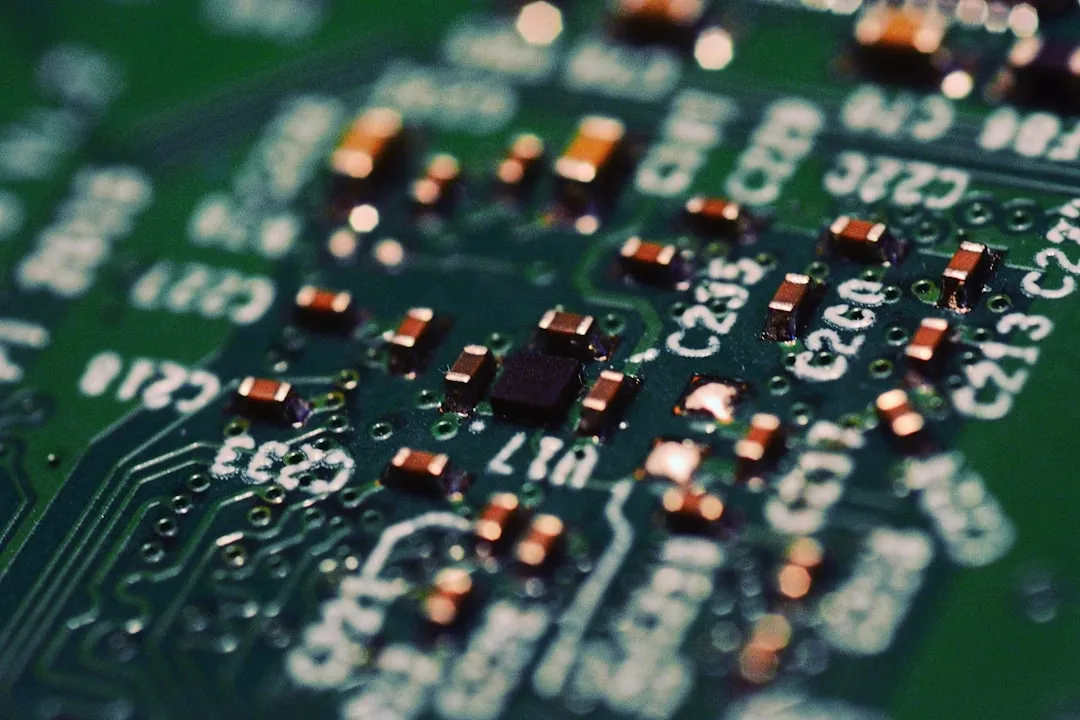
珠海万盟阳通科技有限公司在配套供应实践中发现,将贴片电容、贴片电阻、二极管、三极管和电感器的包装规格统一纳入来料管控清单后,客户产线的抛料率平均下降约30%,换线调试时间缩短15%以上。这种方案的价值不在于单一器件的价格优势,而在于减少产线端的隐性损耗。
对于正在优化SMT产线物料管理的团队,建议从器件包装规格的标准化入手,逐步建立与贴片设备参数对应的配套数据库。器件的电气性能固然重要,但让每一颗贴片电容、贴片电阻、二极管、三极管和电感器都能顺畅地走完供料器、吸嘴到焊盘的全程,才是配套供应方案真正要解决的问题。